

-


-


-


-


WeChat

-
WhatsApp


Produits





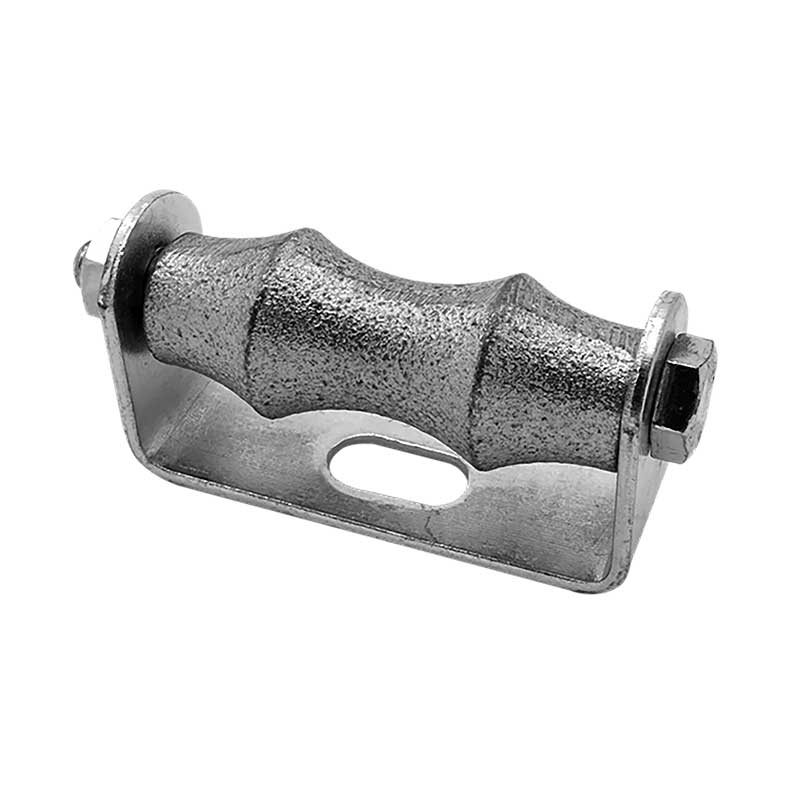
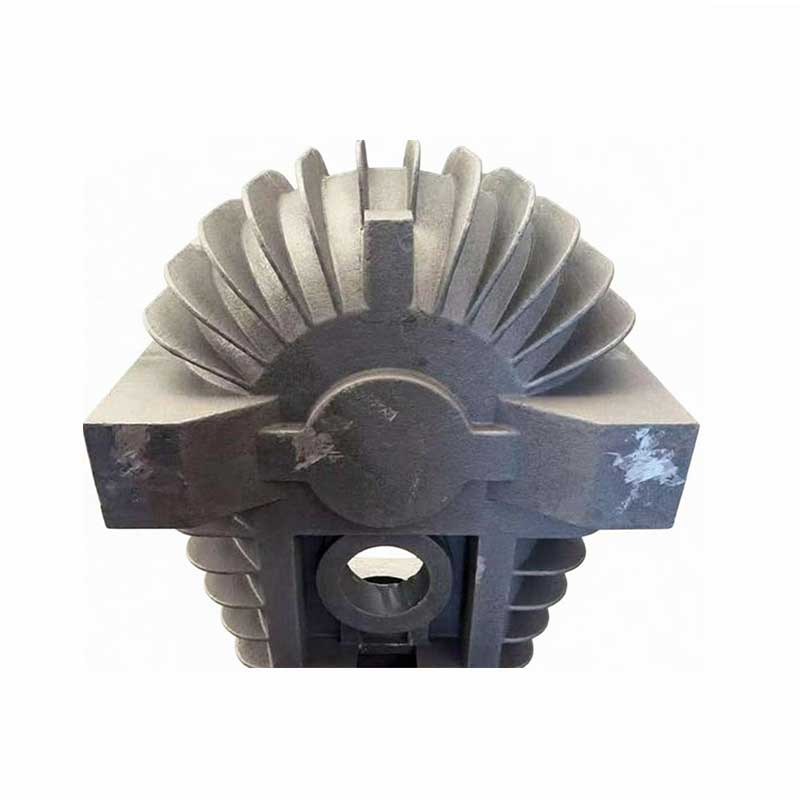
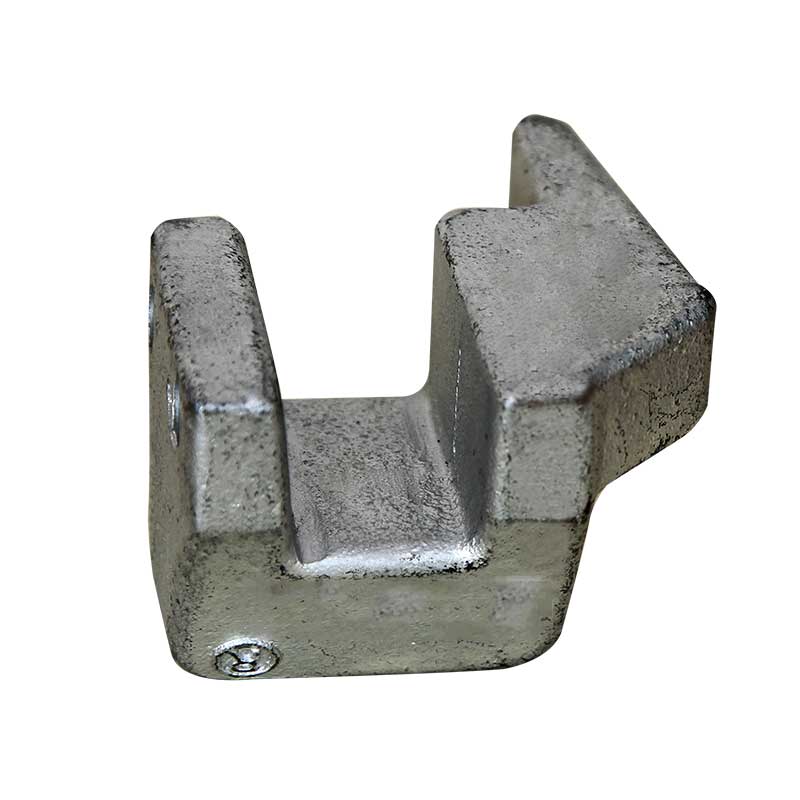
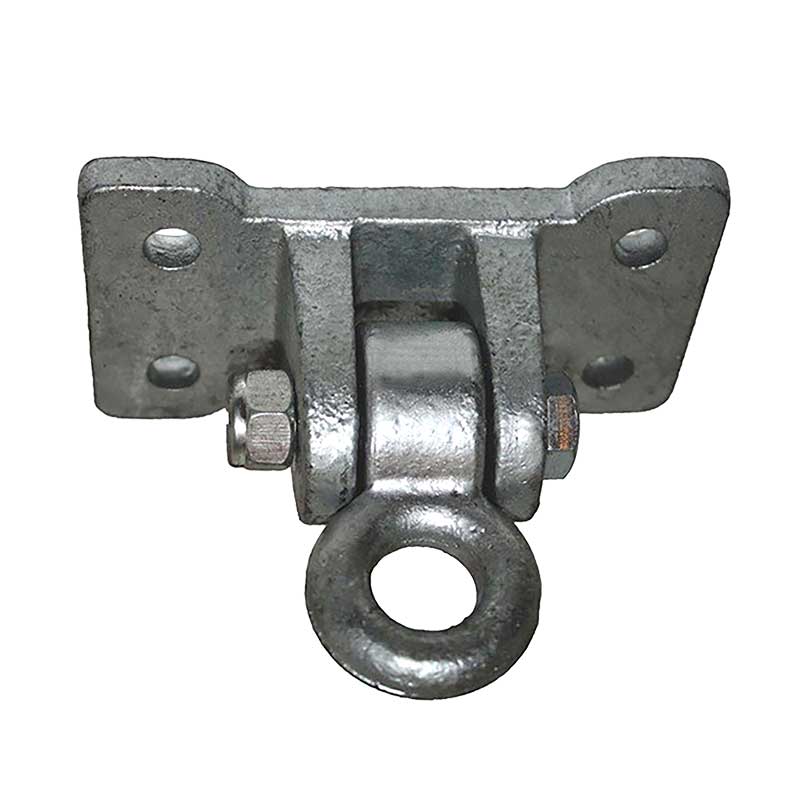
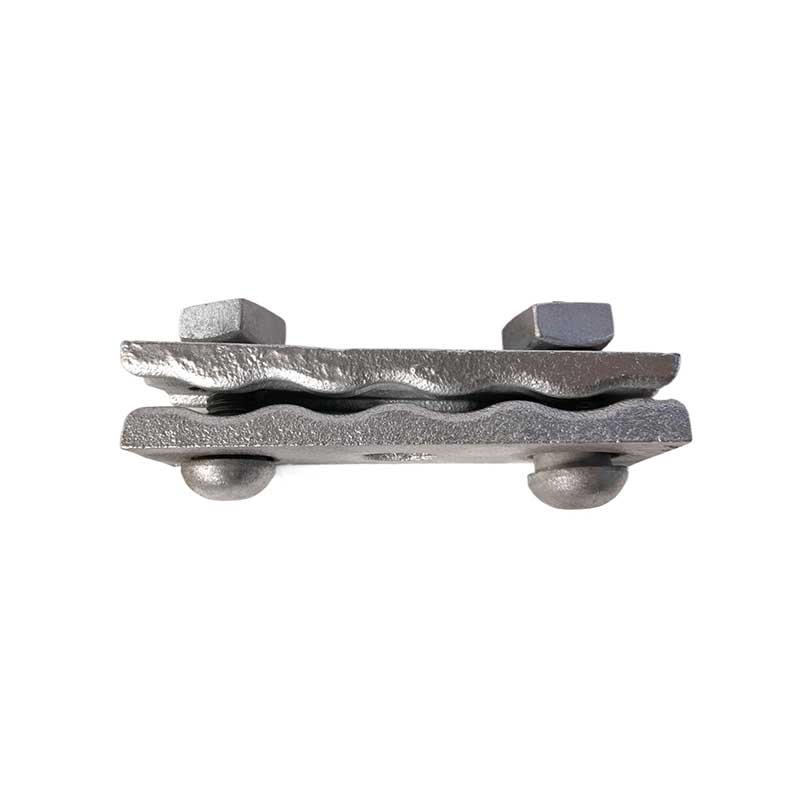
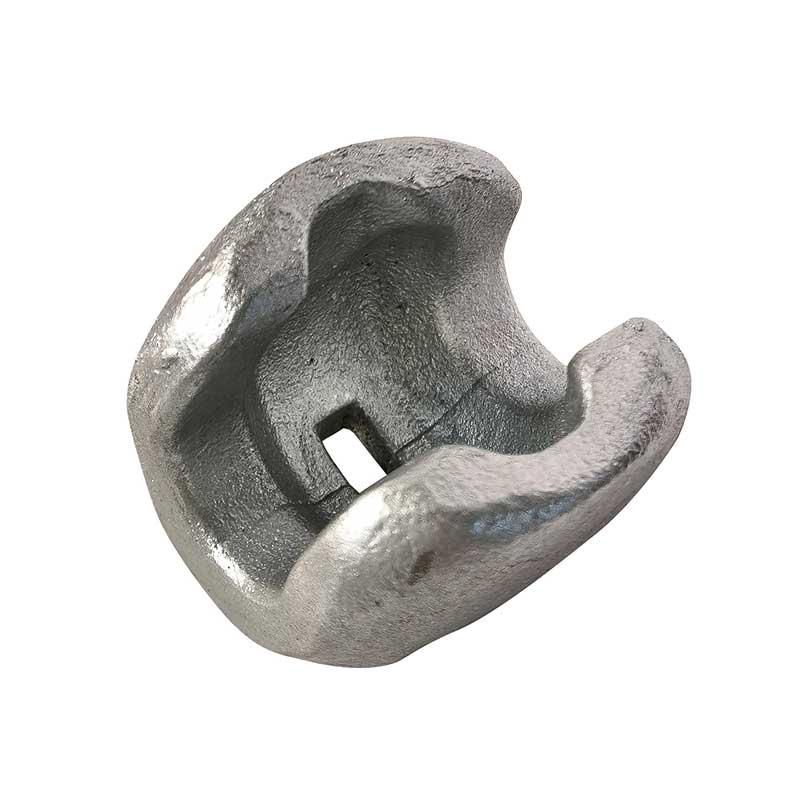
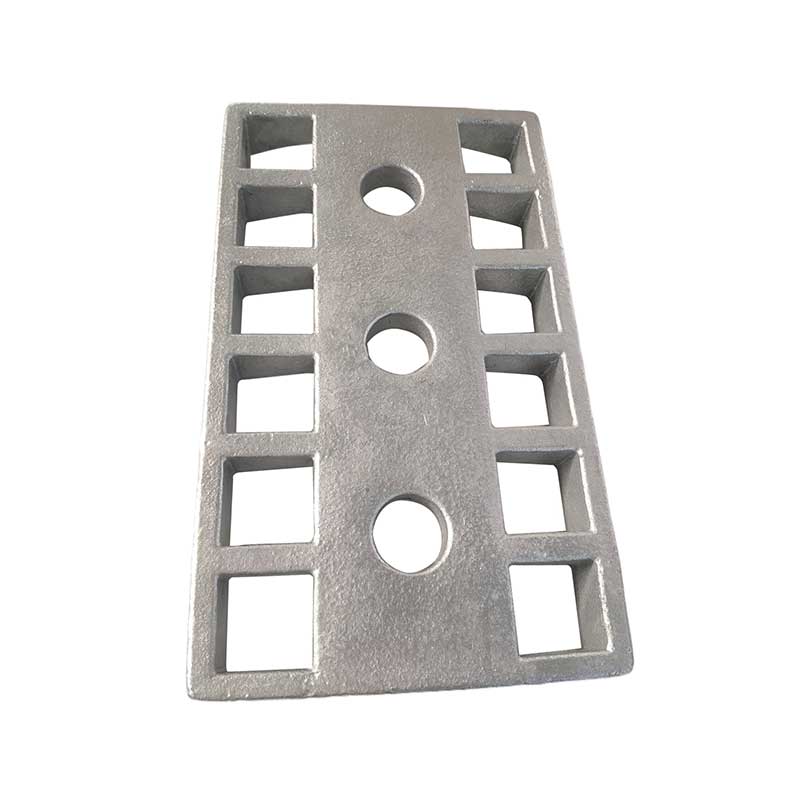
Moulages en sable avec revêtement
On utilise du sable enrobé (en coquille), composé de sable de quartz, pré-enduit de résine phénolique thermoplastique et d'un durcisseur - l'hexaméthylènetétramine. La plaque métallique du modèle est chauffée entre 180 et 340 °C.
Descriptif
marqueur

Description du produit
Procédé de coulée en coquille (coulée à chaud à l'aide de sable enrobé, spécialisée pour la coulée de précision des métaux ferreux)
Principe du processus
On utilise du sable enrobé (en coquille), composé de sable de quartz, pré-enduit de résine phénolique thermoplastique et d'un durcisseur - l'hexaméthylènetétramine. La plaque métallique du modèle est chauffée entre 180 et 340 °C. Lorsque le sable enduit entre en contact avec des températures élevées, la résine fond rapidement, se réticule et durcit, formant une coquille de sable dure et fine à la surface de la dalle du modèle. Une fois la coque retirée, les deux moitiés du moule sont réunies pour former la cavité du moule. Du sable sec est versé autour de l'extérieur de la coque pour servir de support avant que le fer en fusion ne soit coulé, équilibrant ainsi le coût du moulage au sable avec la précision dimensionnelle du moulage de précision.
Matières premières spéciales
Sable de moulage : sable fin enrobé avec 2,5 à 4 % de résine ; faible régénérabilité.
Plaque modèle : un moule fendu en acier moulé ou en fonte, qui présente une résistance élevée à la chaleur, une résistance à l'usure et une longue durée de vie en cas d'utilisation répétée.
Agent de démoulage : stéarate de calcium et huile de silicone pour éviter que la coquille de sable n'adhère au moule.
Matériaux ferreux utilisés : pièces de petite et moyenne précision en fonte grise et ductile, telles que arbres à cames, engrenages, sièges de soupapes et carters hydrauliques.
Schéma technologique étape par étape du processus de coulée en moule carapace
Pièces moulées en fer dans l'état de livraison, produites par fonderie en coquille
Processus standard en six étapes
(1) Chauffage de la plaque de modèle en métal et application de l'agent de démoulage
Chauffez le moule à 200-280 °C et appliquez l'agent de démoulage uniformément pour garantir un retrait libre de la coquille de sable.
(2) Application de sable à l'aide d'une trémie basculante (fonctionnement de base)
Appuyez la dalle du modèle chauffée contre la trémie de stockage de sable et inversez l'ensemble de l'assemblage pour recouvrir complètement la surface du modèle avec du sable enduit. Tenez pendant 8 à 15 secondes. Le sable de surface est chauffé pour durcir et former une coque dure, tandis que le sable meuble non chauffé est reversé dans la trémie.
(3) Durcissement supplémentaire (burnout) du moule carapace
Transférez la dalle modèle avec la coque de sable formée dans un four de durcissement secondaire à 180-220°C pendant 30 à 90 secondes pour augmenter la résistance thermique de la coque. L'épaisseur de la coque est contrôlée entre 8 et 15 mm.
(4) Dépose de la coque, réalisation des noyaux et assemblage des demi-moules
Retirez la demi-coquille finie du moule à l'aide du mécanisme d'éjection. Pour les pièces comportant des cavités internes, des noyaux sont réalisés en même temps à partir de sable enrobé, puis les demi-coquilles supérieure et inférieure sont alignées et fixées entre elles.
(5) Installation dans le flacon pour renforcement et remplissage
Placez le moule à coque assemblé dans le flacon et remplissez l'espace autour avec du sable de support sec pour empêcher la coque de se dilater et de se fissurer pendant le versement. Versez la fonte fondue à une température fixe de 1 400 à 1 460 °C.
(6) Refroidissement, décorticage et nettoyage
Après refroidissement pendant 4 à 12 heures, détruisez la coquille de sable et retirez les pièces moulées. Retirez les carottes et les carottes, effectuez le grenaillage, la détection des défauts et l'usinage final.
Les principaux avantages et inconvénients du moulage en coquille
Avantages (par rapport au moulage au sable conventionnel)
Précision considérablement accrue : tolérance dimensionnelle CT9–CT11, dimensions stables et excellente répétabilité en production de masse.
Surface lisse : rugosité de surface Ra 6–25 µm avec une couche brûlée minimale, ce qui réduit considérablement les tolérances de tournage, de fraisage et de meulage.
Excellente capacité à former des pièces moulées à parois minces : la rigidité élevée du moule en carapace assure la production stable de pièces moulées en fonte avec des parois minces de 2 à 3 mm d'épaisseur, une topographie complexe et de petits trous.
Consommation de sable extrêmement faible : seule une fine couche de coque forme la cavité ; la consommation de sable ne représente que 1/10 de celle du moulage au sable conventionnel.
Hautement compatible avec l'automatisation : compatible avec les lignes automatiques pour la production de moules carapaces en production continue de masse.
Structure de coulée homogène : la perméabilité aux gaz contrôlée de la coque réduit considérablement les défauts, notamment les trous de gaz et les inclusions de scories.

contactez-nous
Produits populaires connexes
Connecteur suspendu
Notre pince de suspension en fonte de sable est un raccord de ligne durable et spécialisé conçu pour les lignes électriques aériennes, les systèmes de jeux de barres de sous-station et les nouvelles connexions au réseau énergétique.
Pince pour haubans
Notre hauban de transmission moulé en sable est un ancrage robuste spécialement conçu pour les lignes de distribution aériennes, les tours de transmission et les systèmes de stabilisation de poteaux.
Moulage au sable d'argile
Le moulage en sable d'argile est le procédé de moulage en sable traditionnel le plus courant et le moins coûteux, communément appelé moulage en terre humide. Les principales matières premières comprennent le sable de quartz, l'argile bentonite, l'eau et la poussière de charbon.

Pièces de rechange pour pompes
Dans les systèmes hydrauliques industriels, les composants clés des pompes et des vannes sont des facteurs critiques qui déterminent la capacité de charge de pression, l'étanchéité et la durée de vie de l'ensemble de l'équipement.
Pièces pour machines agricoles
Les machines agricoles fonctionnent dans des conditions de terrain difficiles avec des charges élevées, où la fiabilité des pièces de rechange détermine directement la disponibilité et l'efficacité de la récolte.
Laveuse
Notre rondelle de force de moulage en sable est un élément de transfert de charge lourde spécialement conçu pour les raccords de lignes électriques, les équipements de sous-stations et les connexions de structures de support.
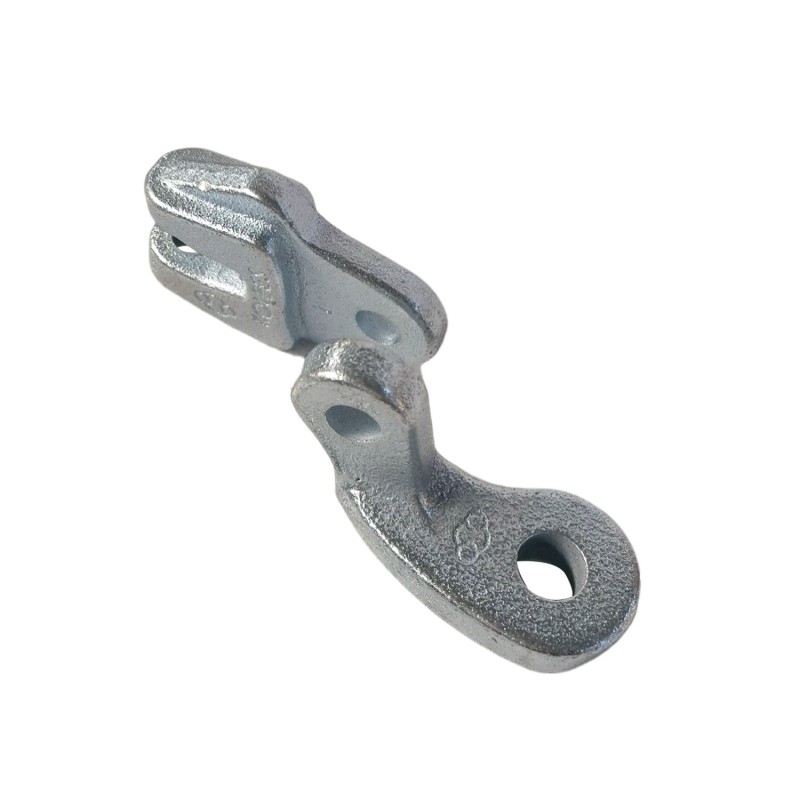
Pince de suspension
Notre pince pour lignes électriques aériennes moulée au sable est un élément porteur et de fixation de précision haute performance conçu pour les lignes électriques aériennes, les réseaux de distribution et les systèmes aériens de sous-stations dans le monde entier.
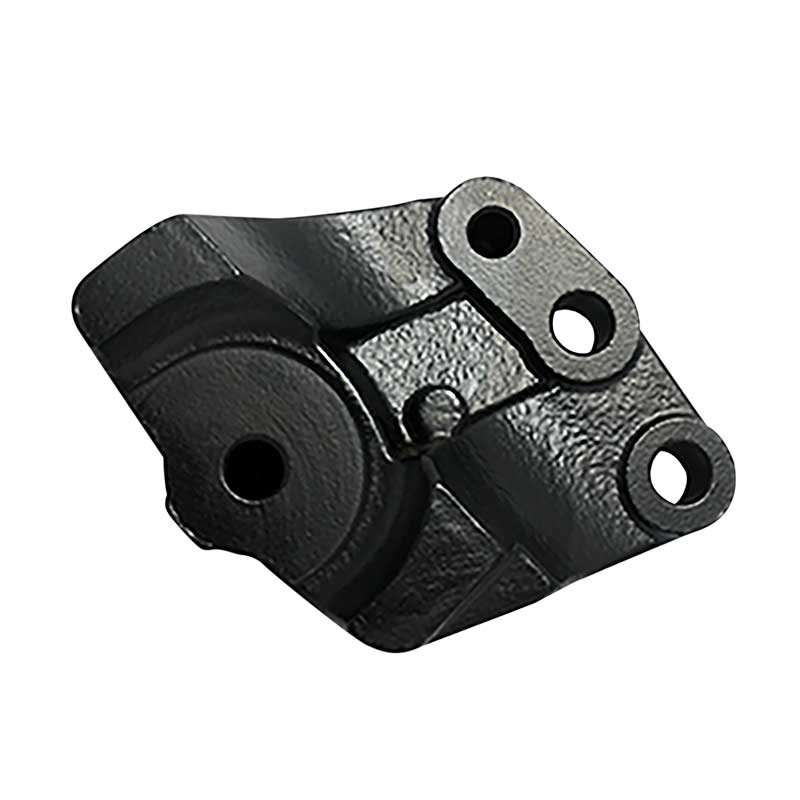
culbuteur de voiture
Culbuteurs en fonte de haute qualité pour moteurs automobiles. Fabriqué à partir de fonte à haute résistance QT450/QT500 avec surfaces de travail usinées CNC. La fonderie est certifiée ISO 9001 et IATF 16949. Haute résistance à la fatigue et à l'usure. Exportez dans le monde entier depuis Qingdao, en Chine.
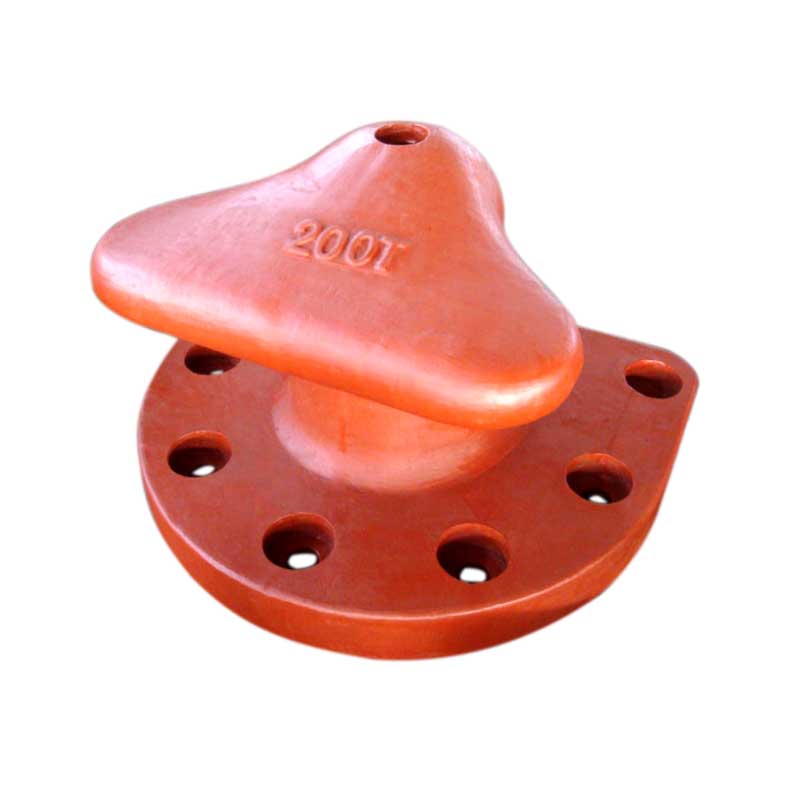
Borne
Les bornes d'amarrage en fonte sont des dispositifs d'amarrage essentiels largement installés sur les quais, les jetées et les jetées pour transférer de manière fiable les forces d'amarrage des navires amarrés à la structure du quai.
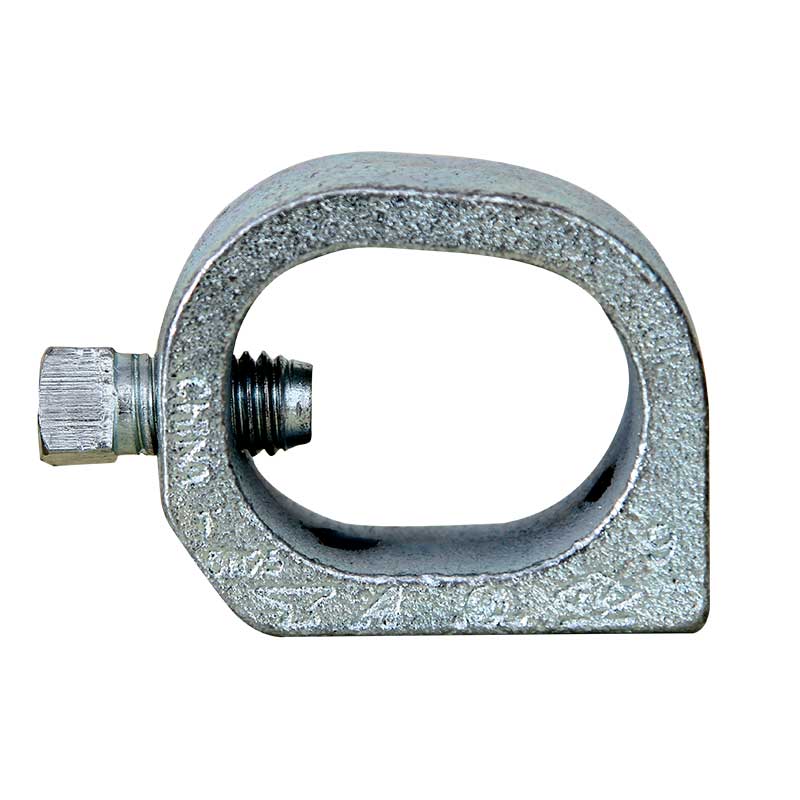
Pince à poutre
Fabricant certifié ISO de pinces pour poutres lourdes. Solutions de moulage sur mesure utilisant du sable argileux et du moulage en coquille. Approuvé CE, UL, FM. Prix directs d'usine pour les marchés américains et européens. Demandez un devis dès aujourd'hui.
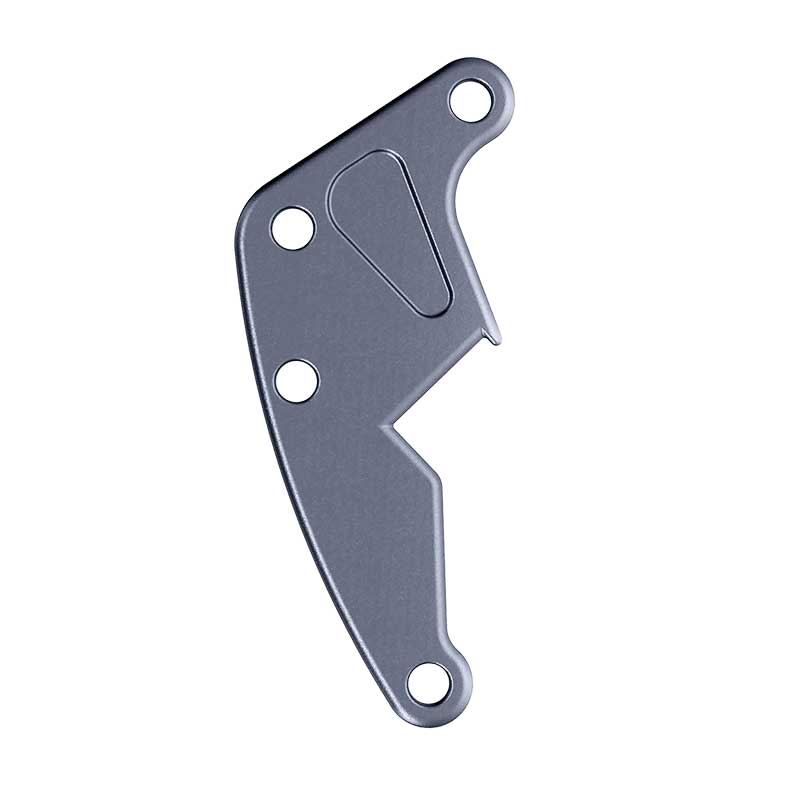
Plaque de fourche
Notre plaque de connexion électrique moulée en sable est un élément porteur essentiel du renforcement linéaire, spécialement conçu pour les lignes électriques aériennes, les supports d'isolation de sous-stations et les systèmes de suspension dans les réseaux électriques d'énergies renouvelables.
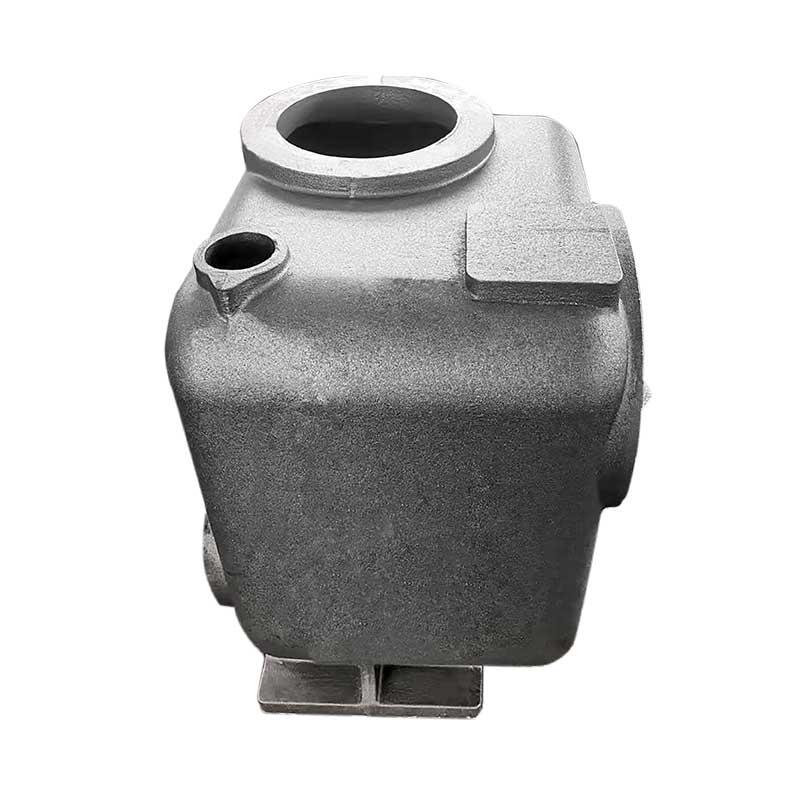
Roue de pompe
Roues de pompe en fonte à haut rendement pour les applications industrielles, agricoles et marines. Moulage de précision à partir d'acier inoxydable SS304/316, d'aciers duplex, de fonte et de bronze. Certifié ISO 9001, équilibrage dynamique et usinage CNC. Les services OEM et ODM sont disponibles. Livraison mondiale depuis Qingdao.
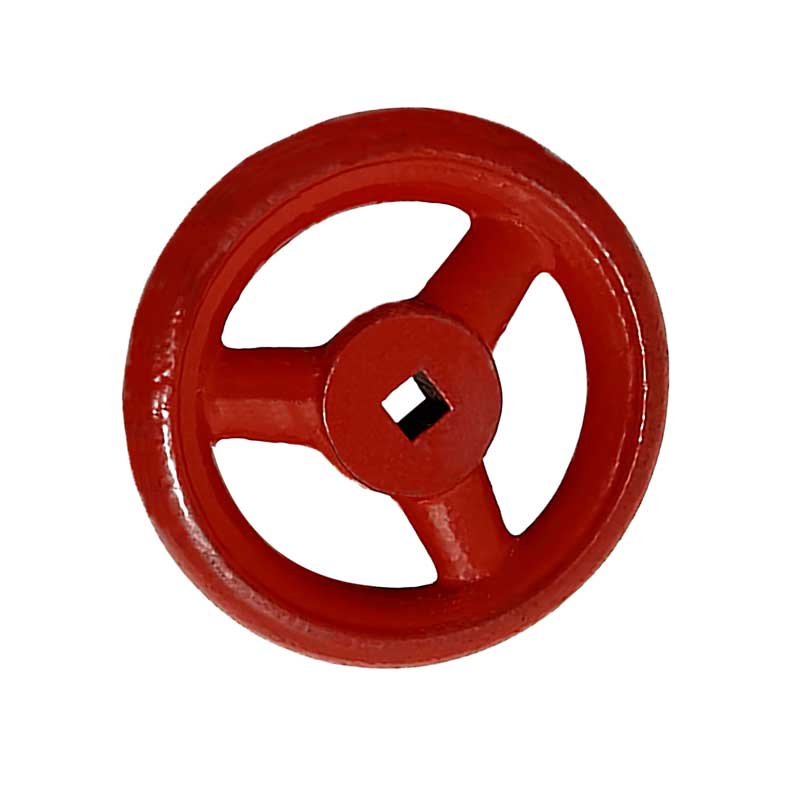
Volant de vanne
Volants industriels durables pour vannes à vanne, vannes à vanne et vannes papillon. Options haute résistance en fonte, acier et aluminium avec moyeux usinés avec précision. Fabricant certifié ISO 9001 proposant des services OEM/ODM. Livraison mondiale depuis Qingdao, Chine.
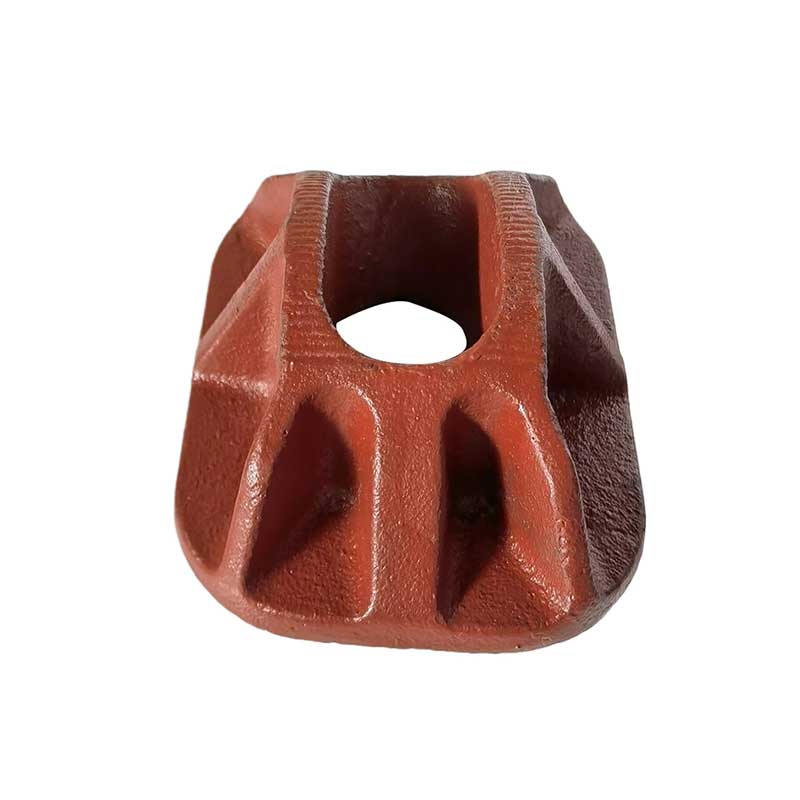
Support de trottoir
Notre support de poteau électrique de trottoir moulé en sable est un support de montage robuste spécialement conçu pour les poteaux électriques de trottoir urbains, les systèmes d'éclairage public et les installations de distribution publique.
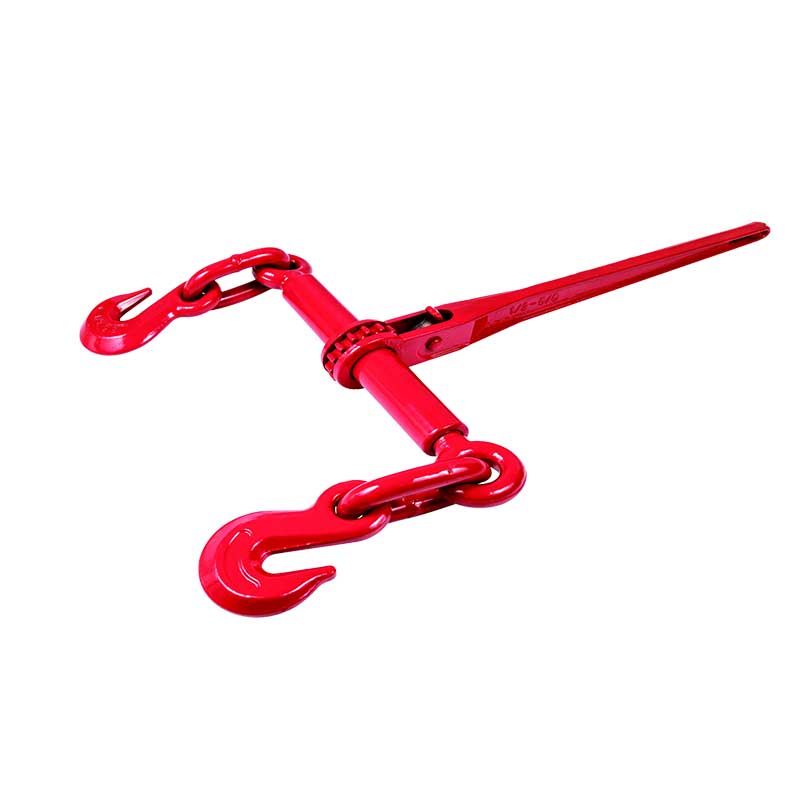
Elément de tension de chaîne
Notre attache de chaîne en moulage au sable est un dispositif d'arrimage de charge robuste et à haute résistance, largement utilisé dans le transport industriel, le gréage, l'arrimage de charges et l'arrimage d'équipements lourds.
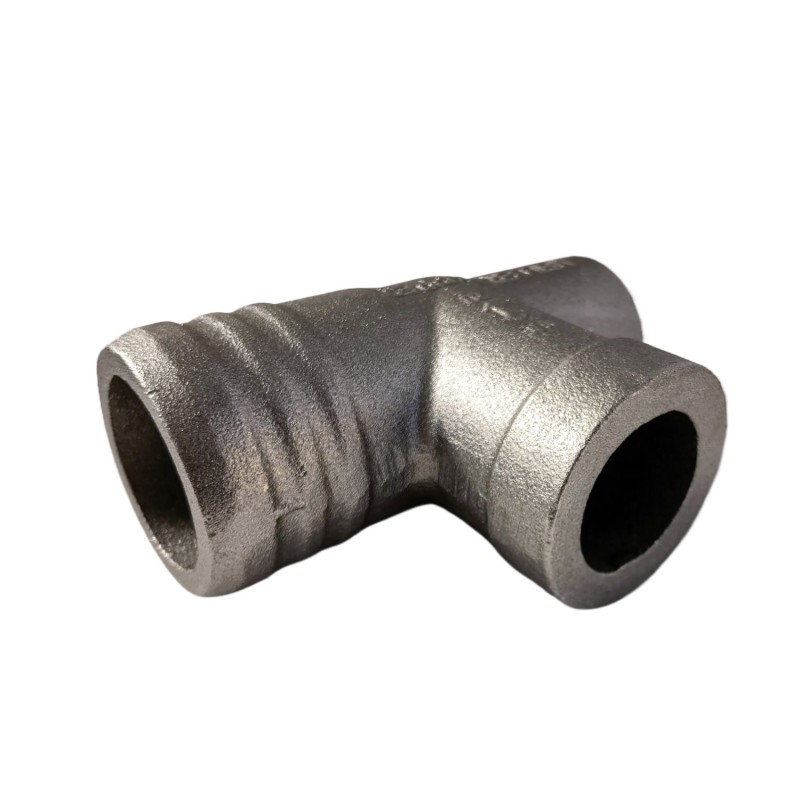
Raccords de tuyauterie
En tant que raccords clés conçus pour les systèmes d'eau et d'eaux usées, la tuyauterie municipale, la plomberie des bâtiments et d'autres applications critiques, nos raccords en fonte de qualité supérieure sont produits par moulage au sable à partir de fonte fondue.