-


-


-


-


WeChat

-
WhatsApp

Qingdao Zhaoyuqi Génie Mécanique Co., Ltd
Qingdao Zhaoyuqi Génie Mécanique Co., Ltd
Nos produits
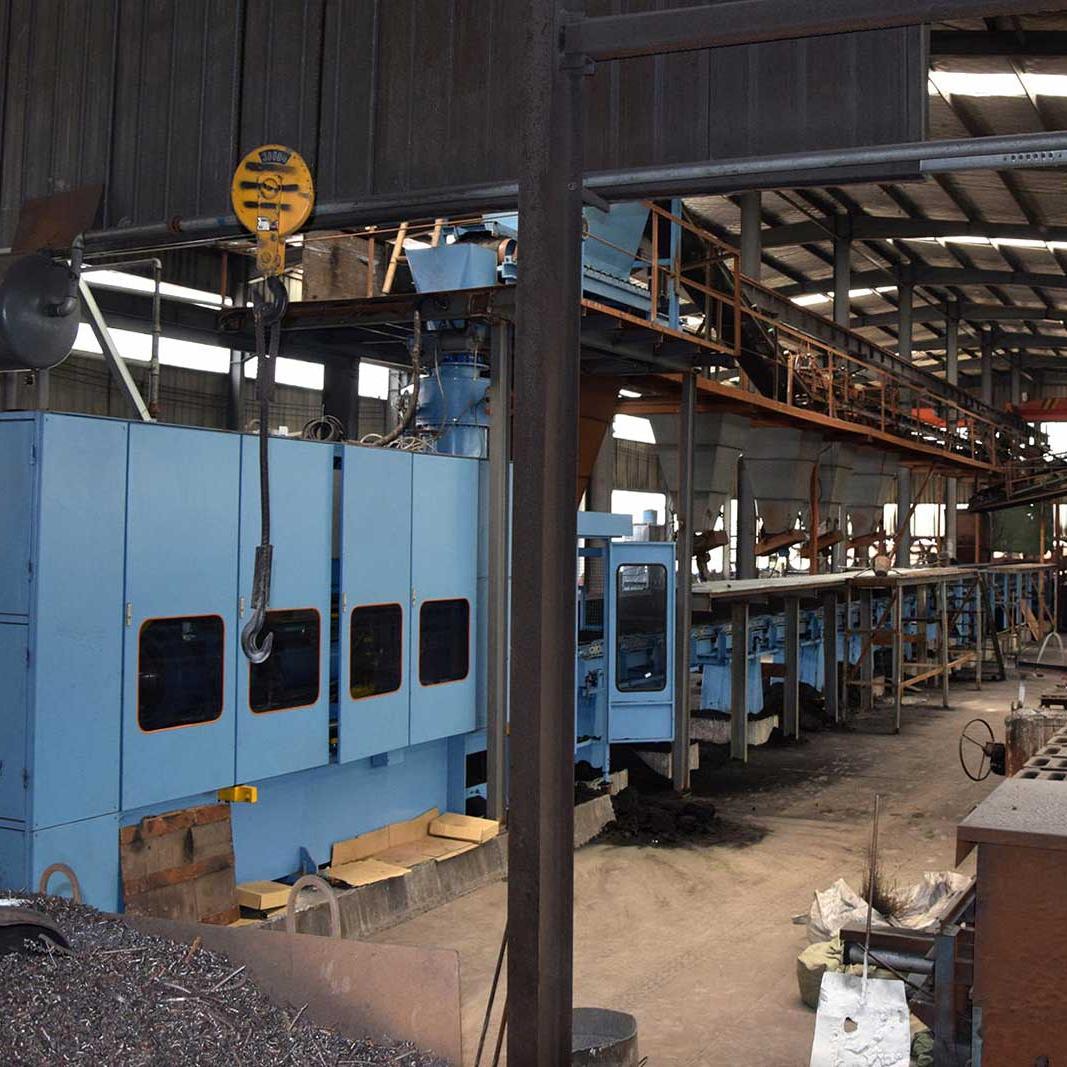
Qingdao Zhaoyuqi Génie Mécanique Co., Ltd
Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd a été fondée en 2005. Elle est située à Qingdao, qui est une ville portuaire. Notre usine est spécialisée dans les services de moulage de fer personnalisés OEM depuis plus de 20 ans. Les principaux matériaux que nous utilisons sont la fonte ductile, la fonte grise, l'acier et les alliages métalliques. Nous sommes certifiés ISO 9000 depuis 2005.
Plus de détails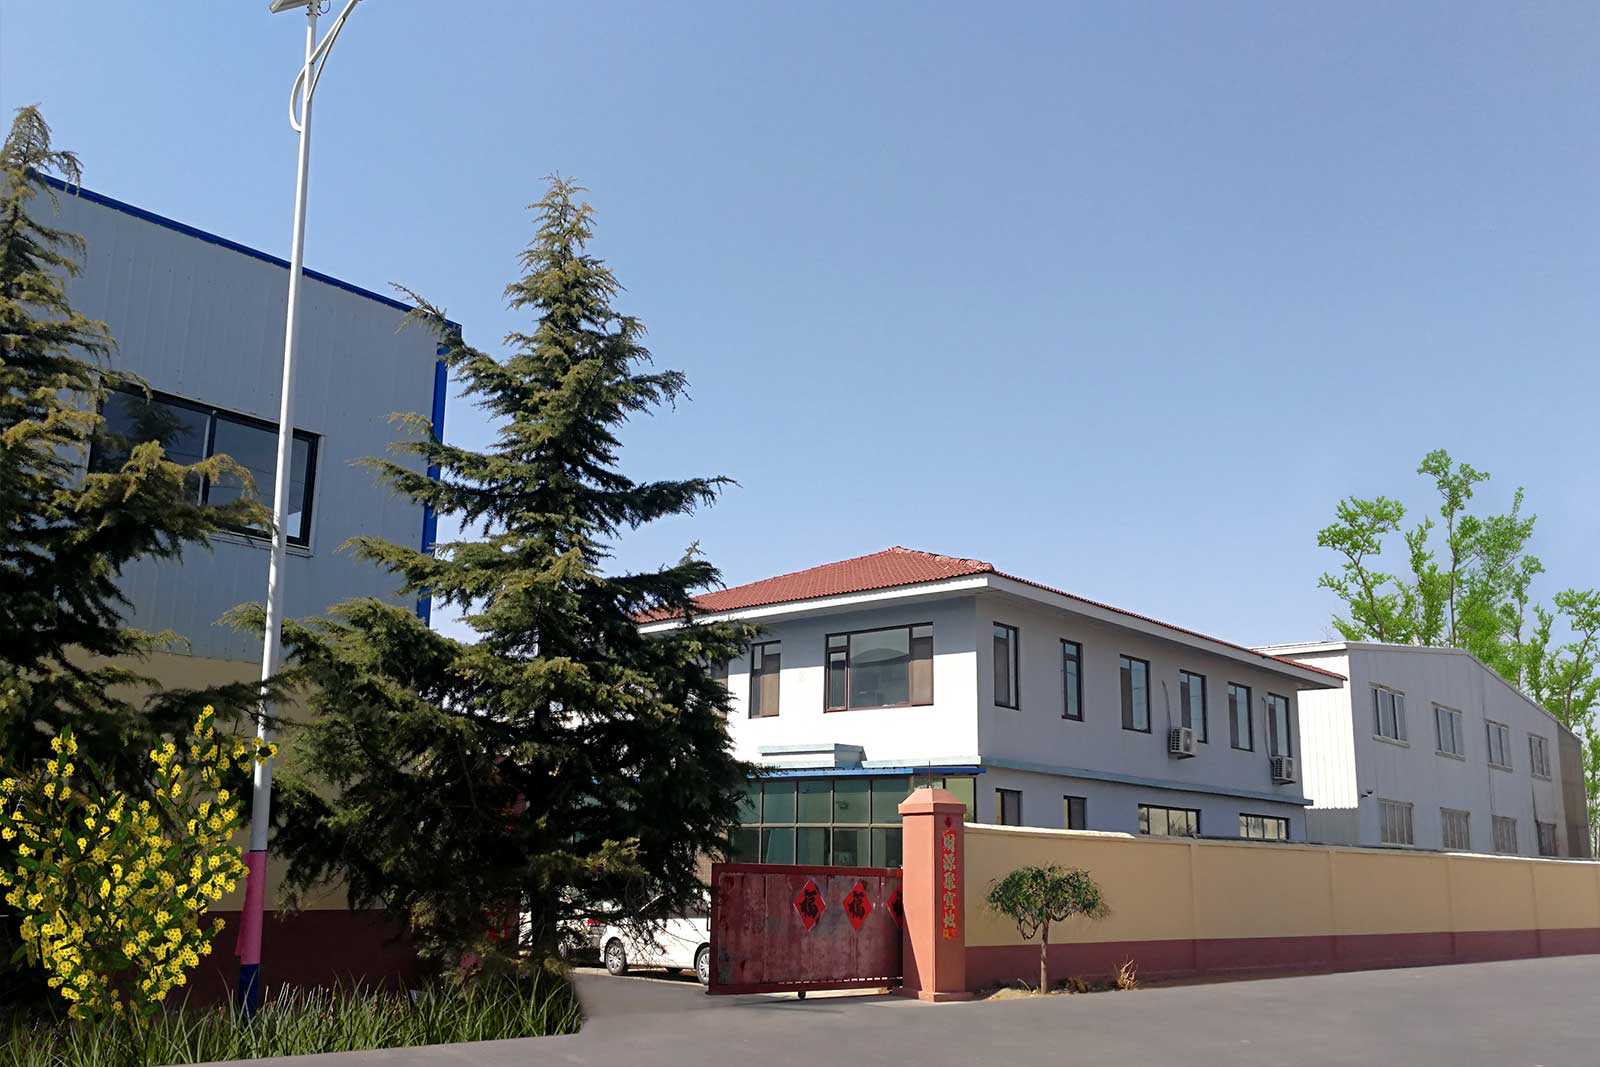
Équipe de service professionnel, garantie de service après-vente
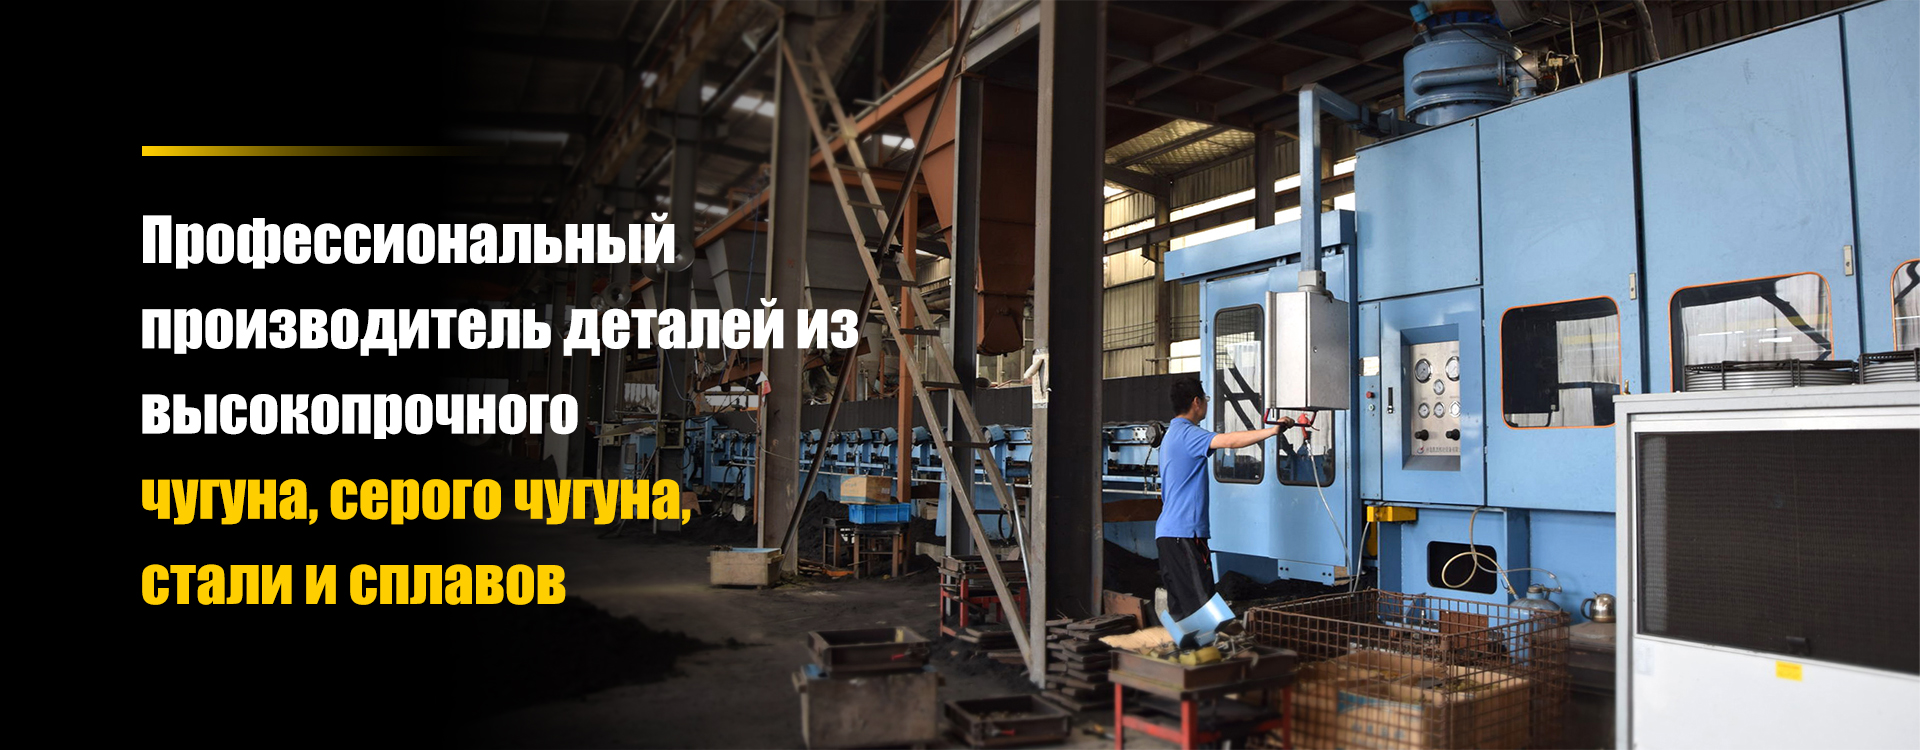
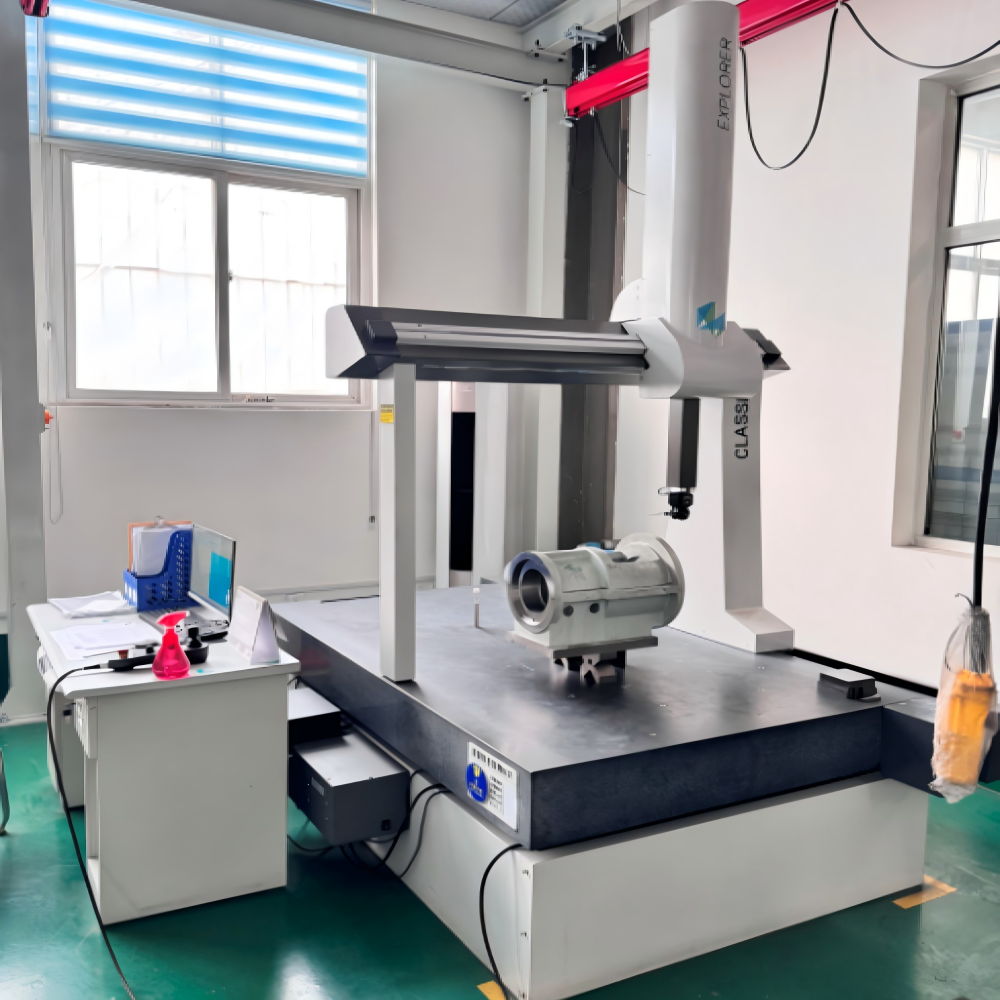
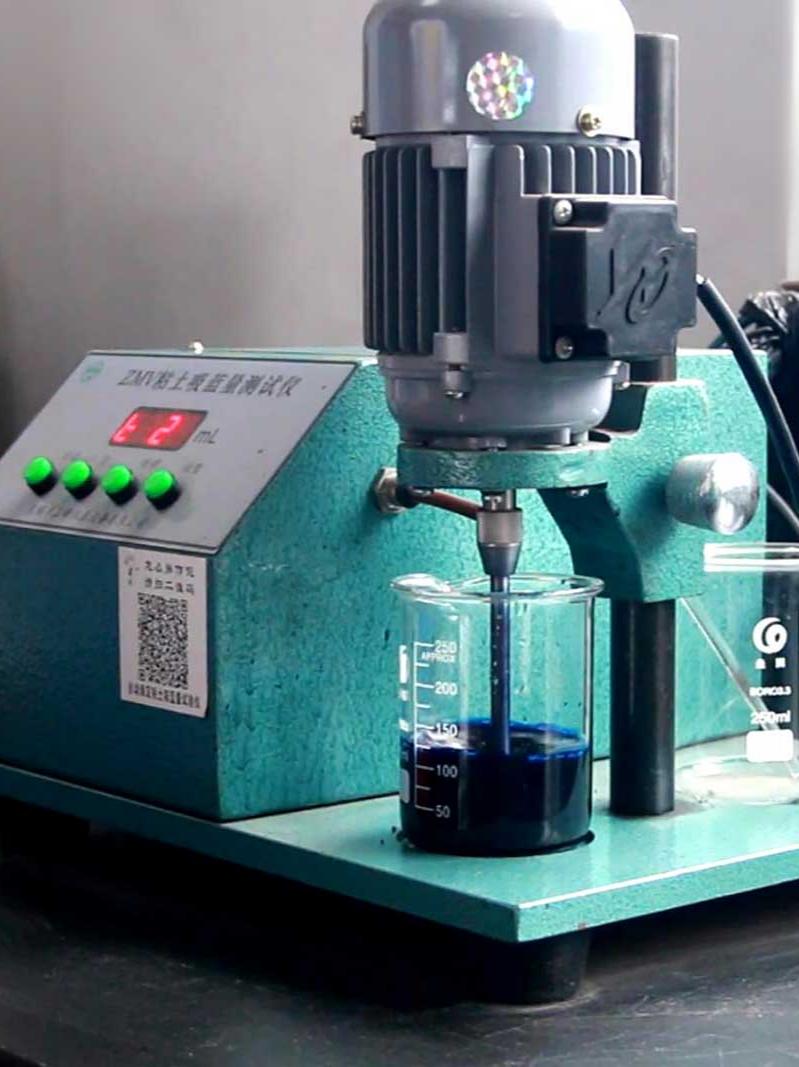
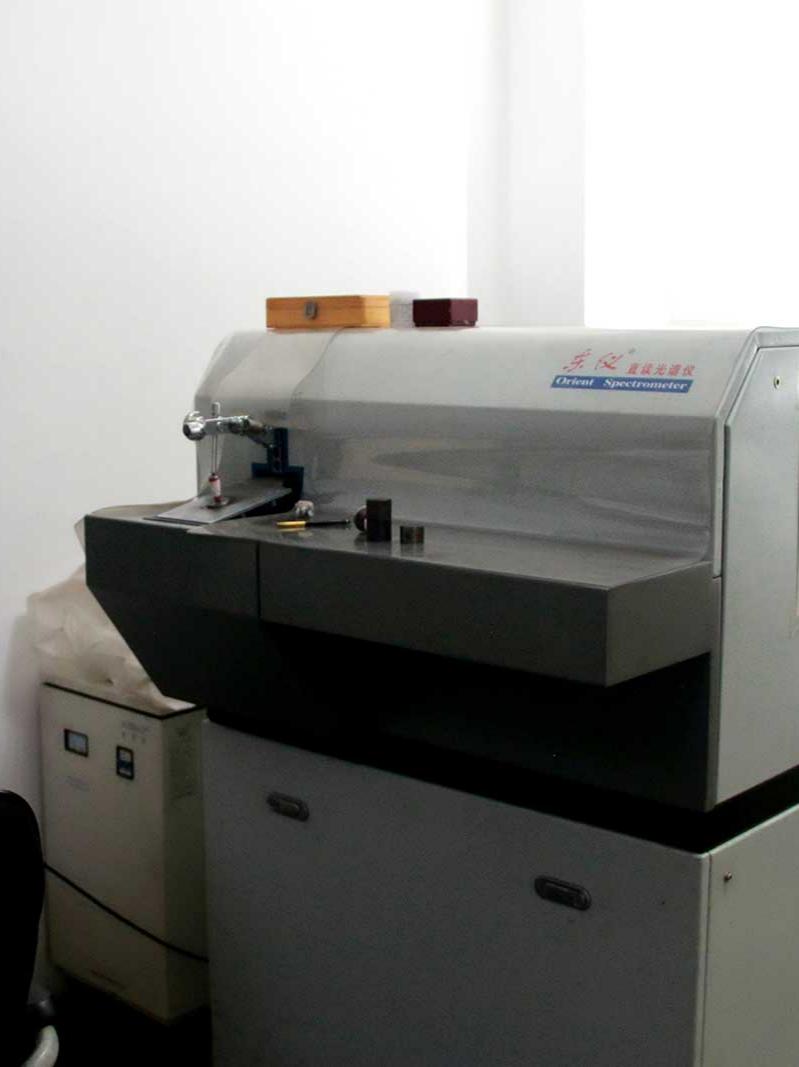
L'entreprise donne la priorité à la production de produits de haute qualité, traite la qualité comme la vie, mène constamment le développement de l'industrie et a obtenu la certification ISO 9000 en 2015. Actuellement, l'entreprise compte plus de 100 employés, une équipe de R&D professionnelle, d'excellents équipements de production et une ligne de moulage DISA. C'est l'une des premières fonderies à four électrique de la région. L'introduction d'équipements de contrôle et de mesure avancés et d'inspecteurs professionnels, tant nationaux qu'étrangers, nous permet de répondre aux besoins des clients.
- De nombreuses années d'expérience dans l'industrie de la fonderie
- Délais de livraison courts et logistique ponctuelle
- Fabrication d'échantillons précis, efficacité de production d'outillage élevée, gain de temps et d'argent

En savoir plus sur l'usine de moulage au sable OEM
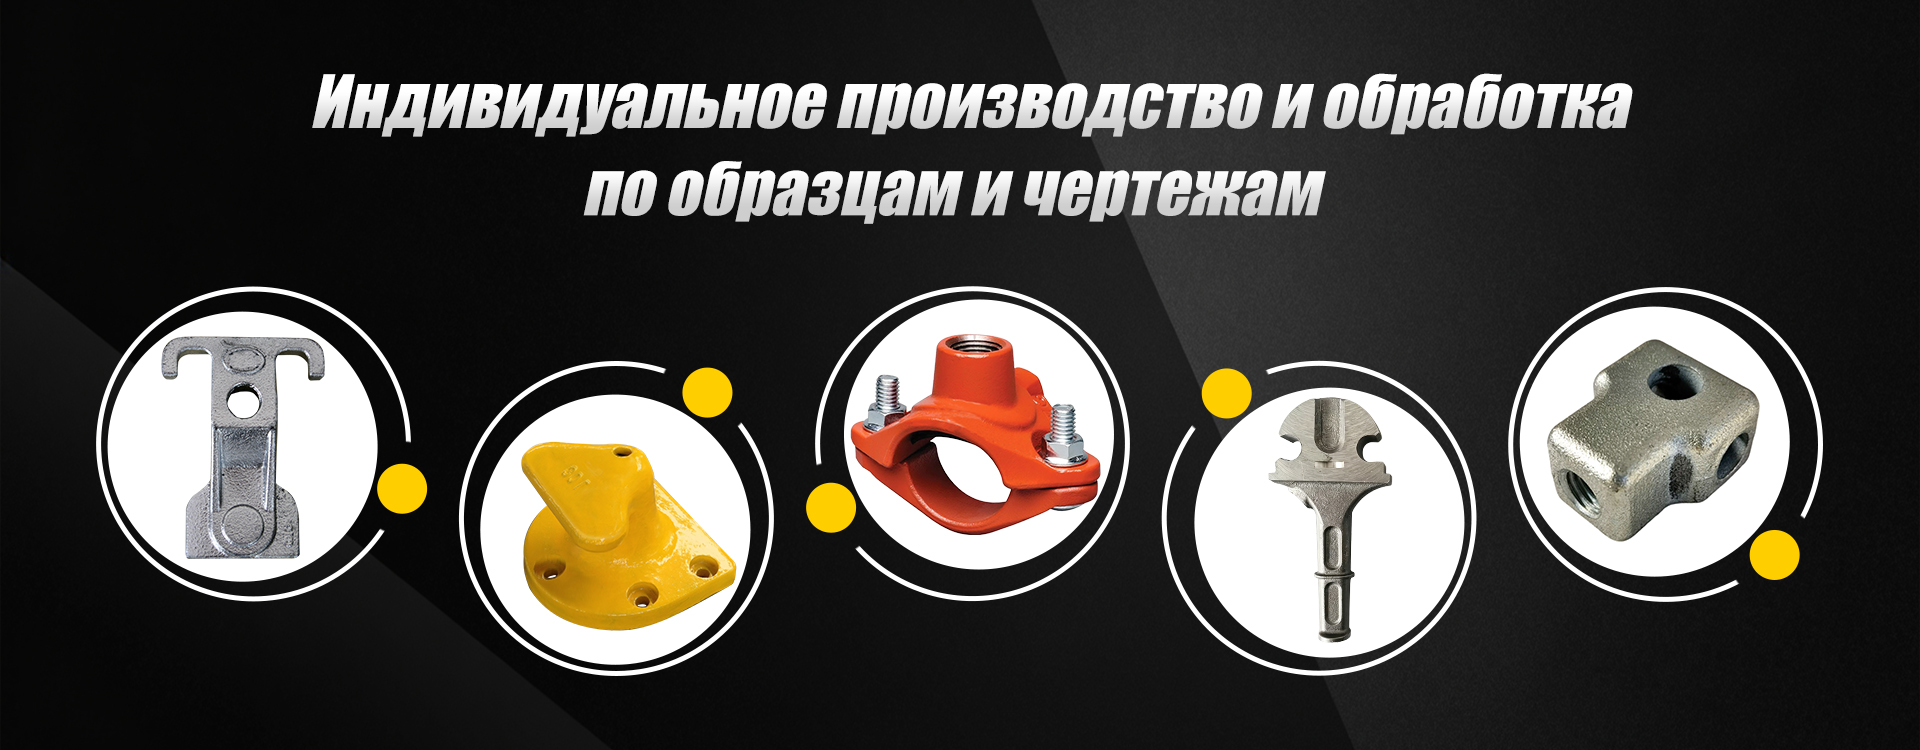
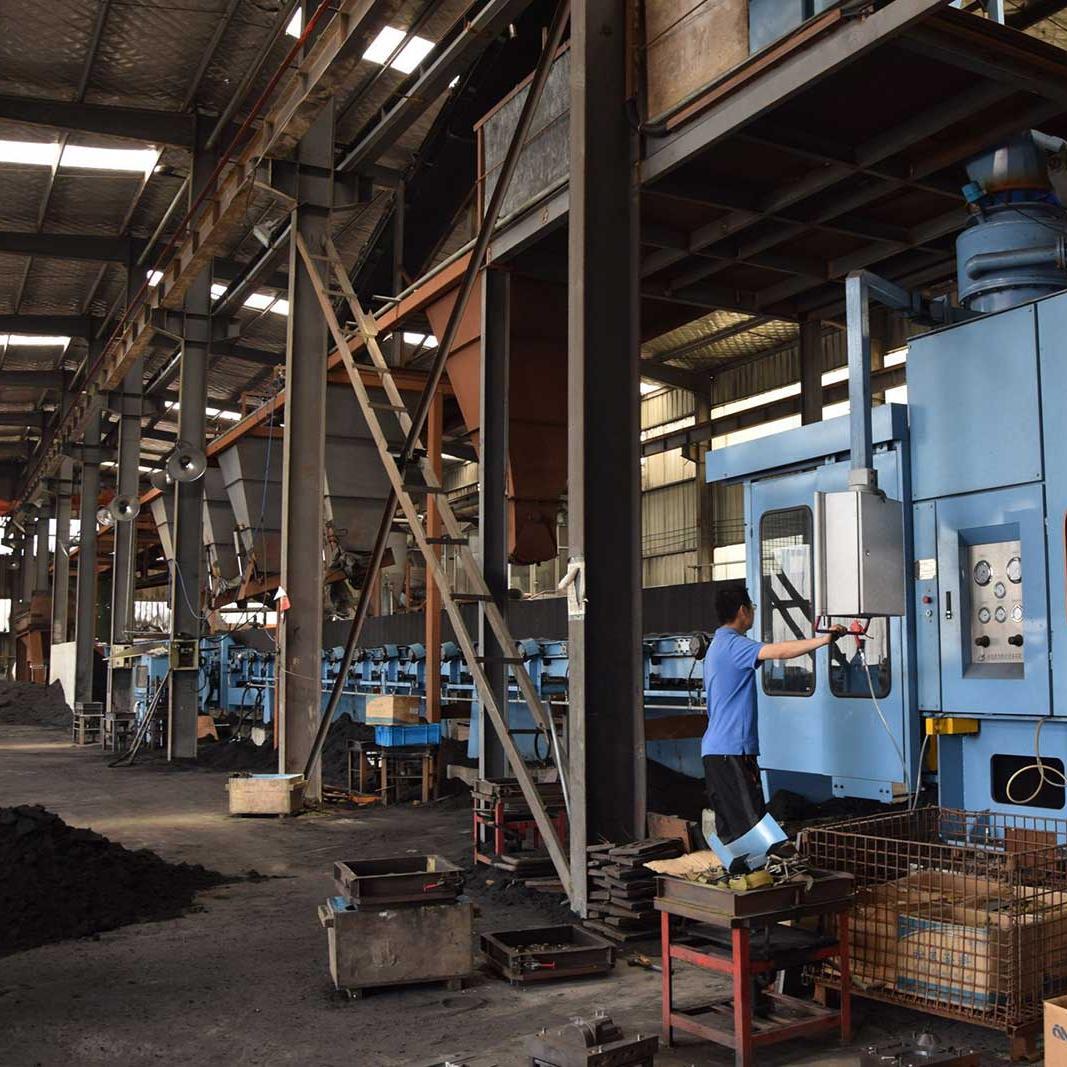
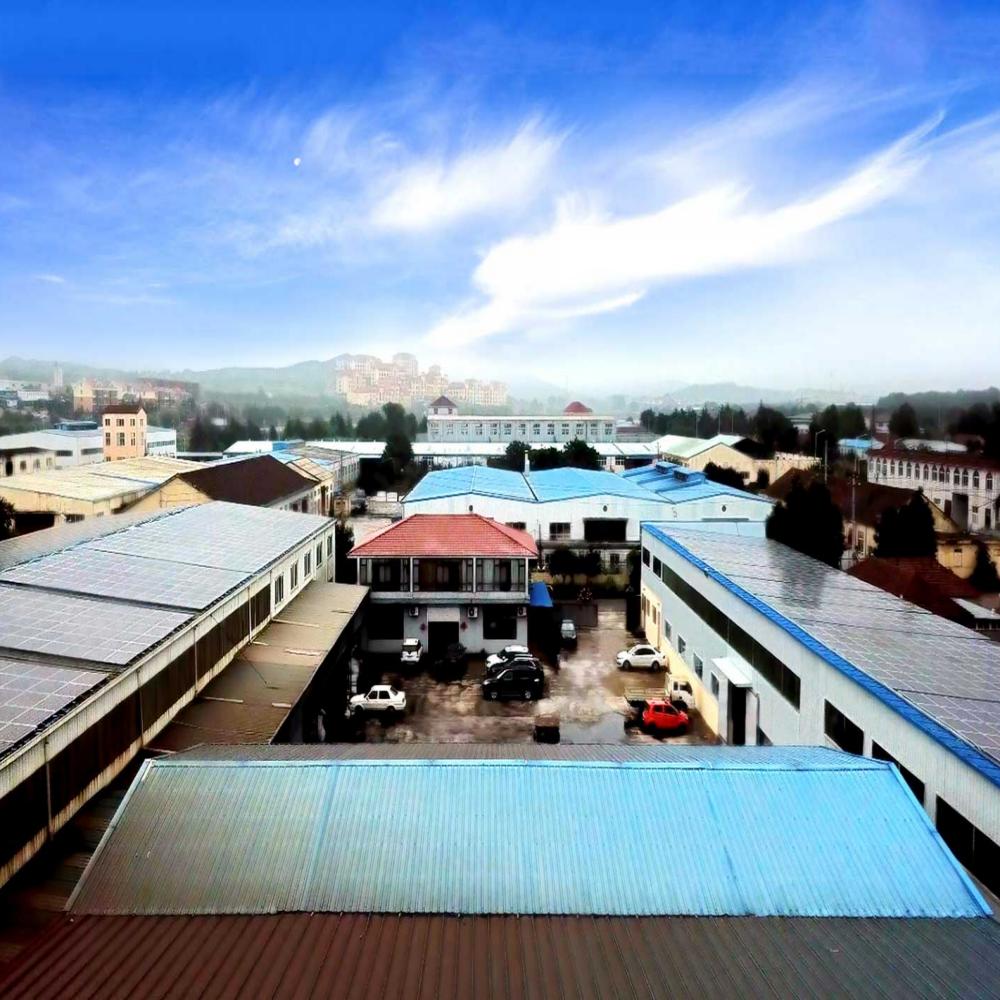
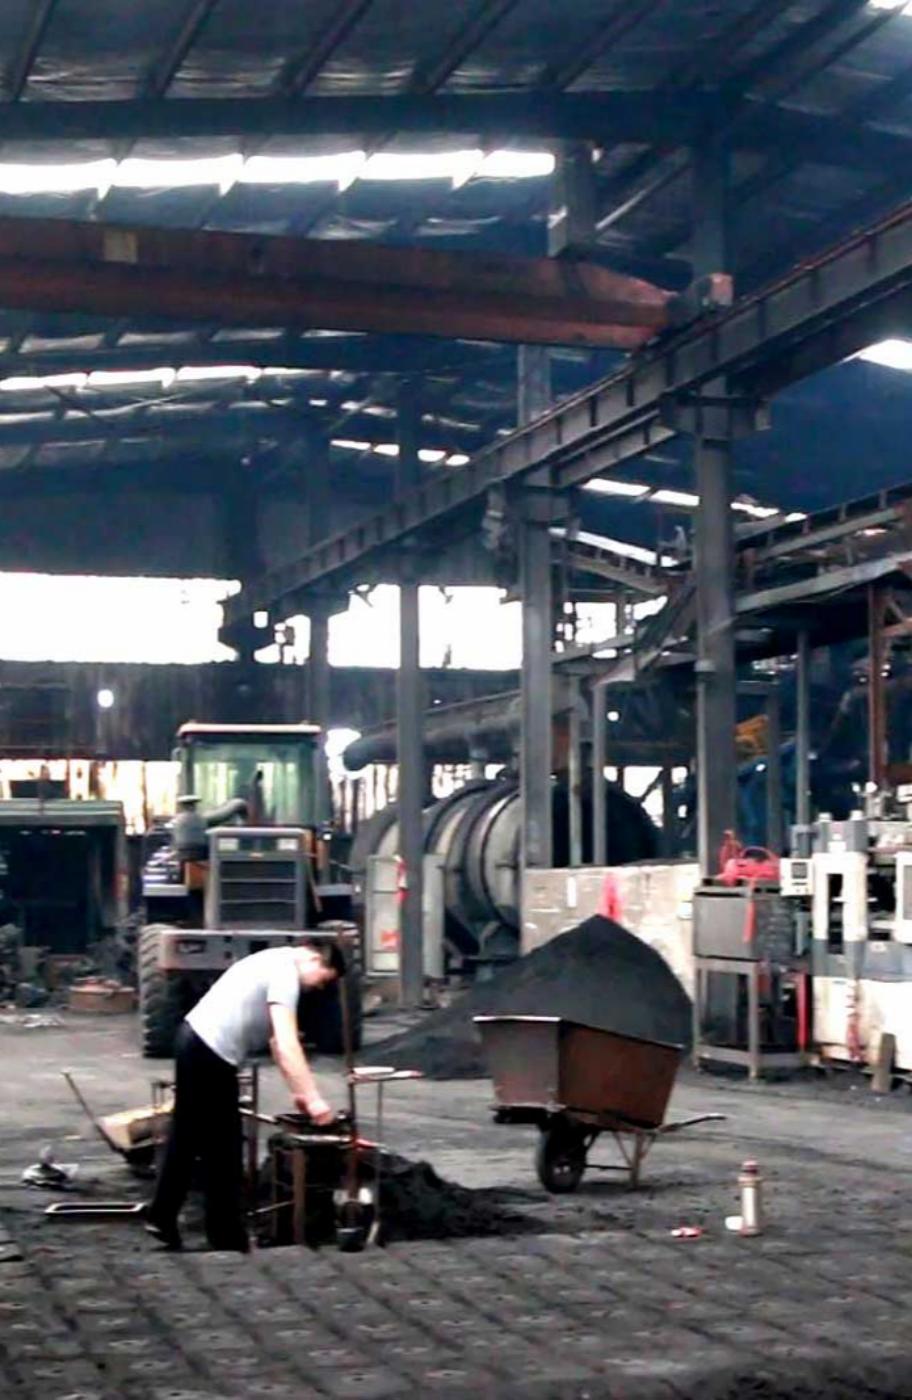
Qingdao Zhaoyuqi Machinery Co., Ltd. est un fabricant OEM professionnel moderne de pièces moulées en fer personnalisées, spécialisé dans les technologies de moulage en coquille et de moulage au sable vert en Chine. L'entreprise est située à Qingdao, qui est une ville portuaire. La distance entre le port et notre entreprise n'est que d'environ 1,5 heure. Nous sommes spécialisés dans le moulage au sable personnalisé depuis plus de vingt ans et sommes le fournisseur préféré de pièces de moulage pour les clients nationaux et étrangers. Nous avons commencé avec quelques personnes, et maintenant notre équipe se compose de dizaines de travailleurs. Notre fonderie, présente dans l'industrie depuis plus de deux décennies, maîtrise le contrôle complet des processus depuis la préparation du sable, la fabrication des moules, le coulage jusqu'à la finition, et est en mesure de fournir de manière constante des pièces moulées de haute performance dans une variété de matériaux, notamment la fonte ductile, les alliages de fer et l'acier au carbone. Notre principal avantage concurrentiel réside dans la combinaison parfaite entre une excellente qualité et un service orienté client. Nous sommes certifiés ISO9001 et CE, avec 98 % de nos produits exportés vers l'Europe, l'Amérique et l'Asie du Sud-Est, ce qui nous confère une large reconnaissance auprès de partenaires de longue date - des marques célèbres. Tous nos produits de moulage au sable sont strictement conformes à la norme ISO 9001 et aux principales normes industrielles internationales, et les tests internes couvrant la résistance à la traction, la résistance aux chocs et les tests non destructifs internes ont gagné la confiance des clients à long terme. Le degré de sphéroïdisation du graphite dans la fonte à haute résistance atteint plus de 90 %. La plupart des pièces exportées sont utilisées dans les équipements industriels, les pompes, les raccords électriques, les pièces de machines agricoles, le transport ferroviaire, les raccords de navires et les pièces de rechange automobiles, etc. Avec une équipe technique hautement qualifiée, nous pouvons ajuster rapidement la formulation du mélange de moulage et les paramètres du processus de coulée conformément aux exigences individuelles - des essais à petite échelle aux livraisons à grande échelle, offrant des solutions rentables parfaitement adaptées aux conditions de fonctionnement spécifiques du client. Par rapport à nos concurrents, nous proposons des solutions personnalisées plus flexibles, des délais de livraison plus courts et des prix compétitifs, ainsi que des services après-vente complets, comprenant une assistance 24h/24 et 7j/7 et une garantie de 3 ans sur tous les principaux produits. Bienvenue chez nous - contactez-nous !

Les pièces produites par moulage à l'aide de modèles gazéifiés sont largement utilisées dans diverses industries
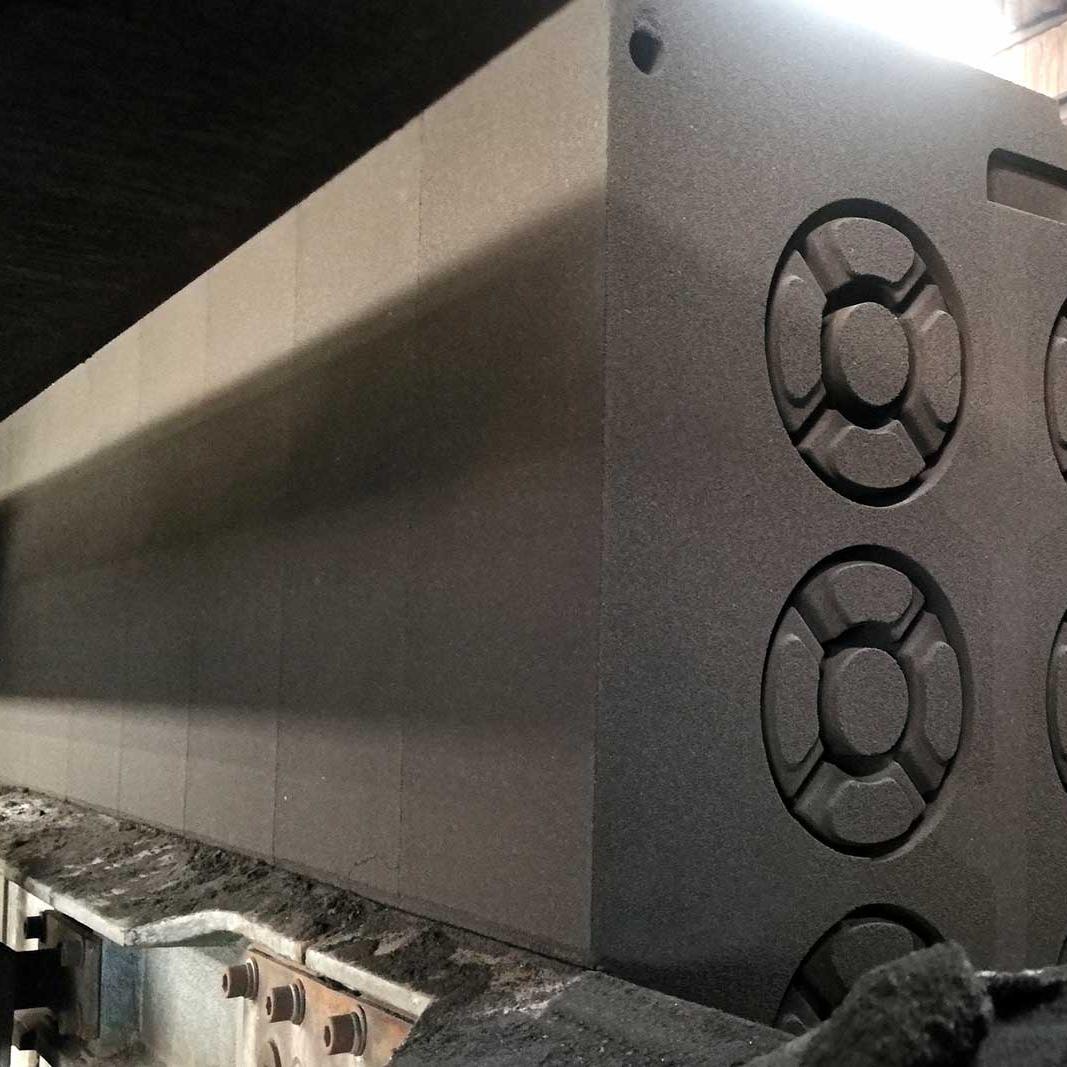
Le moulage par gazéification, également connu sous le nom de moulage à la cire perdue ou moulage entièrement brûlé (EPC ou LFC en abrégé), est une technologie avancée de moulage vert de précision qui produit des produits proches de la forme finale. Pour la production, on utilise de la mousse de polystyrène (EPS), à partir de laquelle sont fabriqués des modèles solides identiques au moulage fini. Ce processus ne nécessite pas d'ouvrir les moules, de retirer les modèles ou de fabriquer des noyaux individuels. Une fois le bloc de mousse recouvert d'un revêtement ignifuge et complètement séché, il est placé dans du sable de silice sec non lié, compacté par vibration 3D et stabilisé sous pression négative. Lors du versement, la fonte à haute température gazéifie instantanément le modèle en mousse et remplit l'espace laissé par le modèle évaporé, formant ainsi un moulage fini après refroidissement et durcissement. Principaux avantages du moulage à l'aide de modèles gazéifiés 1 Absence de séparation des moules, de pentes et de noyaux de sable séparés ; les pièces moulées n'ont pas de bavures, de déformations ou de lignes de séparation, ce qui réduit la quantité de travail de nettoyage de plus de 70 %. 2 Capable de produire des formes géométriques complexes en une seule opération : des cavités profondes, des parois minces, des trous traversants irréguliers et des structures convexes-concaves peuvent être coulés en un seul processus, simplifiant considérablement la conception du produit. 3 Le sable sec sans liants offre des coûts de régénération extrêmement faibles, moins de génération de poussière et un environnement de production plus propre par rapport au moulage en argile et en résine. 4 Processus technologique simplifié : les opérations de fabrication de noyaux, d'assemblage de moules, de récupération de modèles et de réparation de moules sont supprimées, ce qui facilite la mise en œuvre de lignes série automatisées. 5 Des surépaisseurs d'usinage minimales augmentent l'utilisation des matériaux et réduisent les coûts de traitement secondaire ; Une ligne de production peut basculer de manière flexible entre la fonte, l'acier et les alliages d'aluminium. Applications typiques 1 Fonte ductile (QT400-18, QT600-3) : carters d'engrenages, châssis de machines agricoles, carters de pompe, carters d'engrenages, supports d'équipement de construction ; 2 Composants automobiles : blocs moteurs, collecteurs d'admission, carters d'essieu arrière, carters de différentiel ; 3 Pièces moulées en acier : corps de vannes lourds, corps de machines minières, éléments structurels complexes résistants à l'usure ; 4 Alliages d'aluminium : carters de moteurs électriques, carters de pompes à eau, carters de vannes multicanaux de configuration complexe.

PROCÉDÉ DE COULÉE DE MOUSSE PERDUE OEM - INTRODUCTION
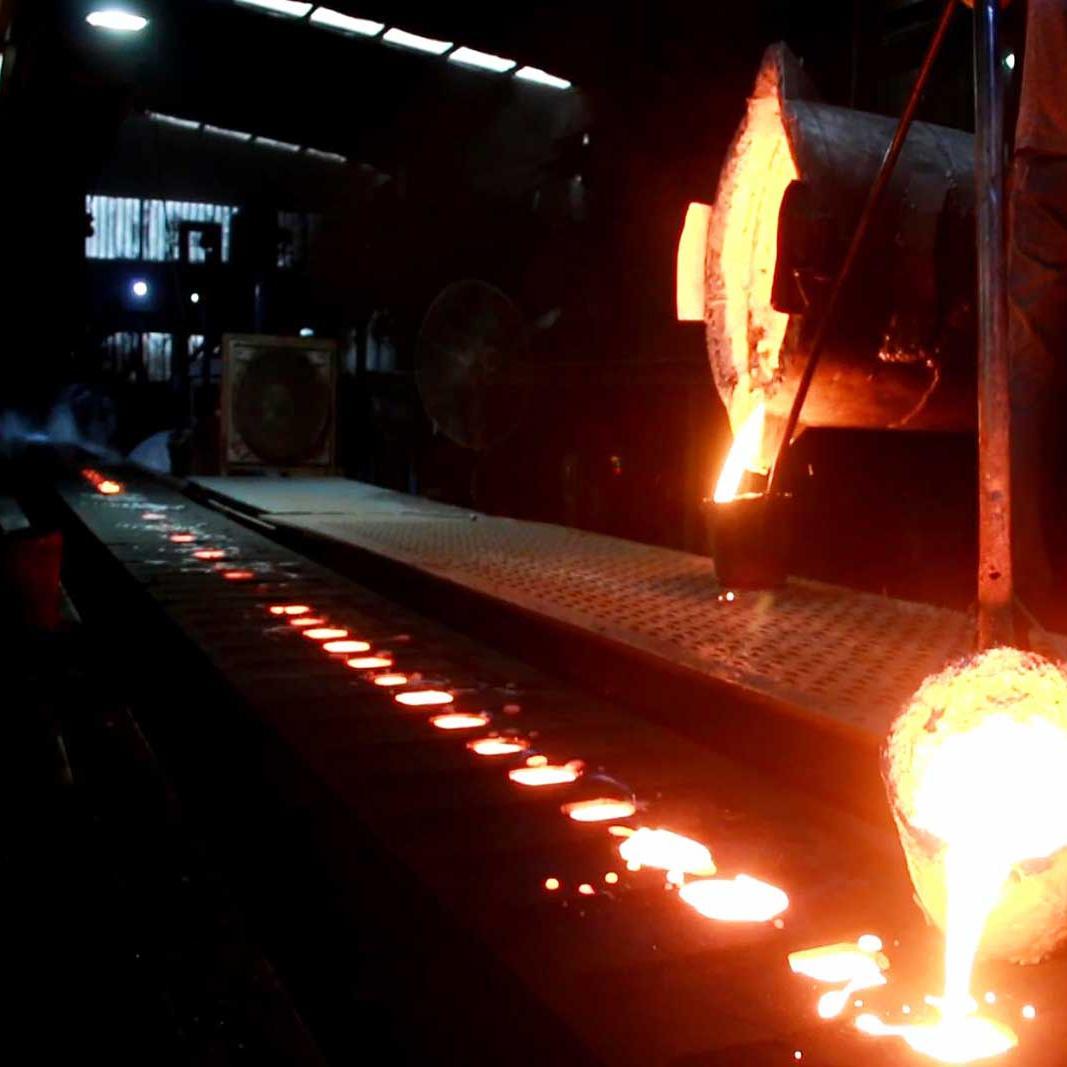
Ce processus s'applique aux pièces moulées en fonte ductile QT400-18, QT600-3, en fonte grise, en acier, en aluminium et en alliages de cuivre, en particulier pour les boîtiers intégrés avec des structures multi-cavités complexes. La précision dimensionnelle CT7 à CT9 et la rugosité de surface Ra6,3 à 25 µm sont obtenues, ce qui donne une précision globale supérieure à celle du moulage en argile, et la qualité de surface dans certaines conditions est comparable à celle du moulage en coquille. Principe de base du moulage Un seul bloc de modèles en mousse de polystyrène (coulée, système de gating et bénéfices collés en un seul tout) est recouvert d'un revêtement anti-feu pour l'isoler du sable sec et éliminer les gaz de pyrolyse formés lors de la combustion de la mousse. Le sable sec ne contient pas d'argile, de résines ou d'autres liants ; Les grains de sable en vrac sont compactés et fixés sous l'action d'une pression négative, formant une forme rigide. Lorsque la matière fondue à haute température entre en contact avec la mousse, une fissuration thermique, une évaporation et une combustion du PSE se produisent. Un grand volume de gaz est éliminé à travers les pores du revêtement par un système de vide. La matière fondue remplit continuellement la cavité du moule, remplaçant le volume de mousse. Après refroidissement, le vide est supprimé, le sable sec s'effrite spontanément et les pièces moulées peuvent être retirées intactes. Système de matières premières 3.1 Matériaux pour les modèles en polystyrène expansé Granulés EPS : standard pour les pièces moulées en fonte ductile, fonte grise et aluminium d'une densité de 18 à 20 kg/m³. La taille des granulés ne doit pas dépasser 1/9 de l'épaisseur minimale de la paroi de coulée, le coefficient de pré-moussage doit être de 40 à 60 fois. Copolymère STMMA et EPMMA : utilisé spécifiquement pour les pièces moulées en acier pour réduire les défauts de carburation à la surface des pièces moulées. 3.2 Revêtement ignifuge Se compose de poudre ignifuge (farine de quartz, bauxite, poudre de zircon), d'un liant, d'un agent de suspension et d'additifs fonctionnels. Le revêtement est appliqué au pinceau ou par pulvérisation sur la surface de la mousse en 2-3 couches et complètement séché dans des fours à basse température. Il empêche la pénétration du métal, soutient les modèles en mousse, dirige les gaz de pyrolyse et empêche le sable de pénétrer dans la cavité du moule. 3.3 Sable de fonderie sec Sable de quartz propre et lavé, exempt d'humidité, d'argile et de liants résineux. Pour les métaux ferreux, du sable grossier est utilisé, pour les alliages d'aluminium, du sable fin. Les déchets de sable ne sont pas contaminés par des liants organiques et peuvent être régénérés un nombre infini de fois après criblage et refroidissement. Processus complet 4.1 Fabrication et assemblage de modèles en mousse Les granulés EPS sont pré-moussés, durcis et moulés en modèles de mousse individuels ; pour les produits à petite échelle, les modèles peuvent être réalisés sur des machines CNC à partir de feuilles de mousse. Des éléments en mousse séparés (coulée, bol de coulée, mangeoires et bénéfices) sont collés ensemble en un seul bloc modèle pour éliminer les espaces au niveau des joints. 4.2 Application du revêtement ignifuge et séchage L'ensemble du modèle est trempé ou peint par pulvérisation avec un revêtement spécial pour modèles gazéifiés en 2-3 couches, puis complètement séché dans des fours à basse température. L'humidité résiduelle provoquera la formation de poches de gaz lors du versement. 4.3 Compactage vibratoire tridimensionnel dans une fiole à vide Installer la fiole sur une table vibrante, déposer la couche inférieure de sable de 50 à 100 mm d'épaisseur et la compacter par vibration ; Placer un bloc modèle en mousse complètement séché à l'intérieur du flacon ; remblayage couche par couche avec du sable sec avec vibration triaxiale synchrone (X/Y/Z) pendant 30 à 60 secondes pour remplir complètement toutes les cavités internes, nervures et petits trous ; Sceller la partie supérieure du ballon avec un film plastique et connecter une pompe à vide, stabilisant la pression négative au niveau de -0,04...-0,08 MPa ; la pression atmosphérique fixe le sable meuble en lui donnant une forme rigide. 4.4 Coulage sous vide continu Un vide est maintenu pendant que le fer, l'acier ou l'aluminium en fusion est coulé uniformément. La mousse est gazéifiée en continu et le vide élimine de manière synchrone les gaz de combustion de craquage, assurant un remplissage stable du moule jusqu'à ce que les bénéfices soient complètement remplis. 4.5 Refroidissement, basculement du flacon et mise à terre Une fois les pièces moulées complètement solidifiées et refroidies, le vide est coupé et la pression négative est supprimée. Le flacon se renverse ; Le sable sec non lié s'effrite spontanément et se sépare des pièces moulées. Le sable résiduaire est tamisé, refroidi et renvoyé au cycle de production suivant. 4.6 Nettoyage et traitement thermique Enlèvement des carottes et des tampons de mousse intégrés, grenaillage pour éliminer les résidus de revêtement des surfaces. Les pièces moulées en fonte ductile (QT400-18, QT600-3) sont recuites ou normalisées selon les besoins, après quoi elles subissent un contrôle des propriétés dimensionnelles et mécaniques et sont envoyées pour stockage.
Les pièces moulées en fonte et en acier de qualité stable correspondent exactement aux dessins. Les délais de livraison sont toujours respectés.
Alexeï
ClientDifférentes technologies de moulage vous permettent de commander des pièces de toute complexité. Le support technique est très professionnel.
Ivan
ClientL'usine réalise aussi bien de petites commandes d'essai que de grandes séries.